Shunda Road, Lincheng városi tudományos és technológiai ipari park, Xinghua City, Jiangsu tartomány


Az öntvény hőkezelése egy szabályozott hőciklus, amelyet megszilárdulás után alkalmaznak az öntött fém mikroszerkezetének módosítására és a szükséges mechanikai tulajdonságok, maradékfeszültségi állapot és méretstabilitás elérésére. A legtöbb acél és erősen ötvözött öntvény esetében ez nem opcionális extra; ez az a lépés, amely az öntött alkatrészt megbízható mérnöki komponenssé változtatja.
Mi a hőkezelés a fémöntésben?
Lényegében a hőkezelés három szakaszból áll: az öntvény meghatározott hőmérsékletre történő felmelegítése, „áztatásnak” nevezett ideig ott tartva, majd szabályozott sebességgel lehűtve. A fűtési és hűtési sebesség, a csúcshőmérséklet és az áztatási idő határozza meg a végső mikroszerkezetet. A szénacéloknál általában a 850-950 °C körüli ausztenitizálás a cél, amit egy tudatosan választott hűtési út követ. A rozsdamentes és szuperötvözetek esetében az eljárás magában foglalhatja a magasabb hőmérsékleten végzett oldatkezelést, majd az ezt követő öregítést az erősítő fázisok kicsapása érdekében.
- A fűtési sebesség szabályozott a hősokk és a torzítás elkerülése érdekében.
- Az áztatási idő a szelvény vastagságához igazodik, nem csak a rész tömegéhez.
- A hűtési sebesség a kívánt átalakulási terméknek megfelelően megválasztva: ferrit, perlit, bainit vagy martenzit.
Miért fontos a hőkezelés az öntvényeknél?
A hőkezelés azért fontos, mert az öntött dendrites és szegregált szerkezetet a specifikáció által megkövetelt szilárdsággal, rugalmassággal és stabilitással egységesebb mátrixsá alakítja át. Enélkül az öntvény megőrzi nagy belső feszültségét és gyengébb mechanikai tulajdonságait.
- Maradék stresszoldás a megmunkálás és a szervizelés során bekövetkező torzulások elkerülése érdekében.
- Javított mechanikai tulajdonságok , beleértve a szakítószilárdságot, a folyáshatárt, az ütésállóságot és a hajlékonyságot.
- Ellenőrzött keménység a kopásállóság vagy a vágás megkönnyítése érdekében.
- Jobb megmunkálhatóság lágyabb, következetesebb szerkezeten keresztül.
- Hosszú távú stabilitás magas hőmérsékletnek kitett alkatrészekhez, például kemencehengerekhez és hőkezelő szerelvényekhez.
Az öntvények általános hőkezelési eljárásai
Minden hőkezelési folyamatot egy idő-hőmérséklet út határoz meg, a választást pedig a kívánt végső mikrostruktúra és tulajdonságok határozzák meg. Az alábbi táblázat összefoglalja az acélöntvények leggyakoribb ciklusait; A pontos paraméterek mindig az ötvözet minőségétől, a szelvény vastagságától és az irányadó specifikációtól függenek.
| Folyamat | Tipikus fűtési tartomány | Hűtési módszer | Fő cél |
|---|---|---|---|
| Lágyítás | 850-950 °C | Kemence hűvös | Lágyítás és megmunkálhatóság |
| Normalizálás | 850-950 °C | Levegő hűvös | Szemcsefinomítás és nagyobb szilárdság |
| Kioltás | 850-950 °C | Olaj, víz vagy polimer oltó | Keményedés |
| Temperálás | 150-650 °C | Levegő vagy kemence hűtése | Stresszoldás és szívósság beállítása |
| Stressz oldás | 550-650 °C | Lassan hűvös | A maradék stressz eltávolítása |
| Megoldás kezelés öregedés | 980–1200 °C 480–900 °C | Quench kor | Csapadék keményedés |
A terhelésen belüli hőmérséklet egyenletessége fontosabb, mint a szabályozó alapértéke. A terhelés közepe és széle közötti 10-20 °C eltérés több HRC-vel megváltoztathatja az alkatrész végső keménységét. Ezért a hőkezelő tálca kialakításának optimalizálása a kemence hőmérsékletének egyenletessége érdekében az egyik legköltséghatékonyabb minőségi fejlesztés, amelyet egy öntöde elvégezhet.
Hogyan válasszuk ki a megfelelő hőkezelési ciklust
Kezdje a szükséges mechanikai tulajdonságokkal és az ötvözet adatlapjával, ne egy általános recepttel. Ez különösen fontos az öntvényeknél, mert az öntvény szerkezetét már befolyásolja a metszet mérete és a formában lévő hűtési feltételek.
Ötvözet minőségű
Az anyag adatlapja megadja az ajánlott ausztenitesítési vagy oldatkezelési hőmérsékletet. A kémiai összetétel és a szén-egyenérték határozza meg a keményedést.
Metszet geometriája
A nehéz szakaszok hosszabb áztatási időt és lassabb kioltási sebességet igényelnek. Az éles átmenetek ellen ellenőrzött hűtéssel kell védekezni.
Céltulajdonságok
A specifikáció meghatározza a keménységet, a szakítószilárdságot, a nyúlást vagy az ütésállóságot. A ciklust úgy kell kiválasztani, hogy az adott tartományba illeszkedjen a tényleges öntvényszerkezettel.
Szolgáltatási környezet
A magas hőmérsékletű, korrozív vagy kopásálló alkalmazások különleges megfontolásokat igényelnek, mint például a stabilizálás, a csapadékos keményedés vagy a felületkezelés.
Magas hőmérsékletű környezetben használt öntvényeknél, például kemencehengereknél, kemence alkatrészeknél vagy hőkezelő szerszámoknál a ciklusnak stabilizálnia kell a szerkezetet a hosszú távú kúszás és oxidáció ellen is. Itt számít a hőálló ötvözetekkel kapcsolatos tapasztalat: egy öntöde, amely rendszeresen önti és hőkezeli ezeket az anyagokat, tudja, hogyan lehet egyensúlyt teremteni a szilárdság és a hajlékonyság között.
Hőkezelési szerszámok: A figyelmen kívül hagyott változó
A hőkezelési szerszámok közvetlenül befolyásolják a fűtés és a hűtés egyenletességét, az alkatrésztorzítást és a szakaszos áteresztőképességet, ezért ugyanolyan mérnöki figyelmet érdemel, mint a kemenceprogram.
Egymásra rakható kosarak kút típusú kemencékhez
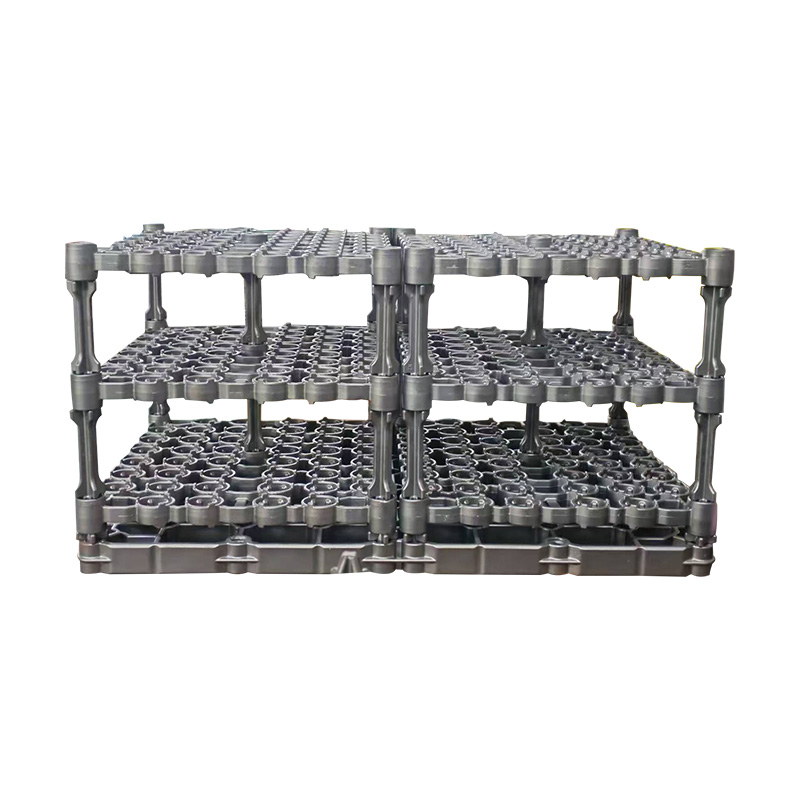
Az egymásra rakható kosár javítja a kemence kihasználtságát és a hőmérséklet egyenletességét azáltal, hogy nyitott gázutakat hagy a rétegek között. A függőleges kút típusú kemencék általánosak kis vagy közepes méretű öntvények tételeinél, és a egymásra rakható kút típusú kemencekosár két vagy három szinttel magasra rakható anélkül, hogy a hőmérséklet egyenletessége feláldozna.
 OEM/ODM Hőkezeléssel egymásra rakható kosár kút típusú kemencékhez Beszállító, Vállalat Kínai hőkezeléssel egymásra rakható kosárként a kút típusú kemence beszállítójához és az OEM/ODM céghez, a Xinghua Jinniu professzionális egyedi Heat trea... Termék megtekintése →
Alaptálcák és érintkezőfelület vezérlés
A csökkentett érintkezési felületű alaptálca megakadályozza a helyi meleg és hideg foltok kialakulását, és kritikus tényező a hő egyenletességében. A rozsdamentes acél öntött alaptálca nyílásokat és megemelt támasztékokat használ az érintkezési lábnyom csökkentésére, miközben az alkatrészt stabilan tartja. Az érintkezési terület és a hőáramlás közötti kapcsolatról ebben a műszaki cikkben részletesebben foglalkozunk alaptálca érintkezési felületének kialakítása .
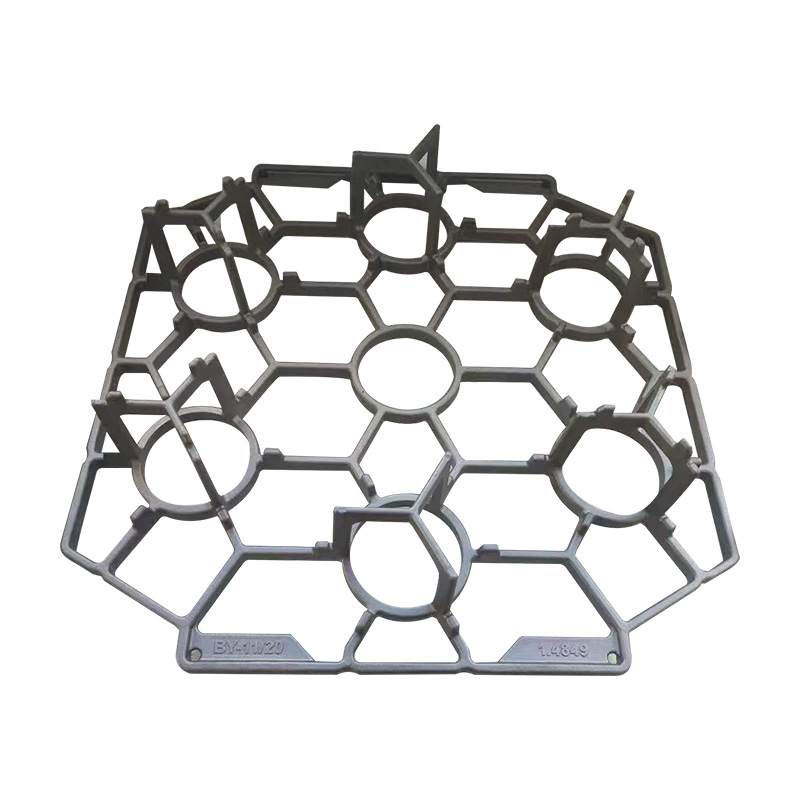 OEM/ODM rozsdamentes acél öntött alaptálca beszállító, cég Kína rozsdamentes acél öntött alaptálca beszállítójaként és OEM/ODM cégként a Xinghua Jinniu professzionális egyedi rozsdamentes acél öntött alaptálca. ... Termék megtekintése →
Anyagkeretek összetett geometriákhoz
Az anyagvázak meghatározott pontokon megtámasztják az alkatrészt anélkül, hogy elzárnák a kemence légkörét, ami megakadályozza a megereszkedést és javítja a hőáramlást. A anyagváz hőkezelési terheléshez úgy tervezhető, hogy illeszkedjen az alkatrész kontúrjához, megtartva az öntvényt a megfelelő formában, miközben a felület többi részét nyitva hagyja a kemence légkörének.
 OEM/ODM precíziós öntés hőkezelő anyagkeret beszállító cég Kínai precíziós öntés hőkezelő anyagkeret beszállítójaként és OEM/ODM cégként a Xinghua Jinniu professzionális, egyedi Precision Casti... Termék megtekintése →
Mindhárom megoldás hőálló rozsdamentes acélból készült precíziós öntvény, amelyet ugyanolyan minőségellenőrzés mellett gyártanak, mint az általuk szállított alkatrészeket. A házon belüli gyártás lehetővé teszi a lámpatest geometriájának gyors beállítását, amikor a vásárló új alkatrészcsaládot mutat be.
Gyakori hőkezelési hibák és azok elkerülése
A leggyakoribb hőkezelési hibák egyenetlen fűtésre, szabályozatlan hűtésre vagy instabil kemencekörnyezetre vezethetők vissza, és mindegyik folyamat- és szerszámváltással megelőzhető.
- Torzítás egyenetlen fűtés vagy túl gyors lehűlés okozza. A megfelelő rögzítés és előmelegítés csökkenti a kockázatot.
- Repedés nagy hőterhelés miatt. Csökkentse a kioltás erősségét, és alakítson ki éles belső sarkokat.
- Oxidáció és dekarbonizáció magas hőmérsékleten. A magas széntartalmú és szerszámacélokhoz védőatmoszféra vagy vákuum szükséges.
- Nem egyenletes keménység rossz terhelési sűrűség vagy a hőelem elhelyezése okozza. Konfigurálja újra a terhelést és javítsa a gázkeringést.
A vákuumos hőkezelés során a berendezés tisztasága és az anyagösszetétel is befolyásolja a terhelés gázkibocsátási viselkedését. A a hőkezelő tálcák gáztalanító hatása vákuum alatt megváltoztathatja a munkadarabok felületi minőségét, ezért sok vákuumciklus tartalmaz egy meghosszabbított tartást, amely lehetővé teszi, hogy a rögzítőelem és az alkatrészek felszabadítsák az adszorbeált gázt.
Gyakran Ismételt Kérdések
Minden öntvény hőkezelést igényel?
Nem. A szürkevas öntvények gyakran öntött állapotban futnak, és egyes alumínium alkatrészek olyan állapotban vannak öntve, amely már megfelel a specifikációnak. A legtöbb acélöntvénynek, gömbgrafitos öntvénynek és erősen ötvözött alkatrésznek azonban legalább egy hőciklusra van szüksége ahhoz, hogy megfeleljen a mechanikai tulajdonságokra vonatkozó követelményeknek.
Mi a különbség a lágyítás és a normalizálás között?
Az izzítás lassan lehűti az öntvényt a kemencében, így lágy, ferrites-perlites szerkezet jön létre, amely ideális a megmunkáláshoz. A normalizálás levegőben hűt, finomabb perlitet és nagyobb szilárdságot eredményez. Válassza a normalizálást, ha jobb mechanikai tulajdonságokra van szüksége, és a lágyítást, ha maximális lágyságra van szüksége.
Megismételhető a hőkezelés?
Igen, de nem kockázat nélkül. Az ismételt ciklusok szemcsenövekedést, felületi szénmentesítést vagy túlzott vízkőképződést okozhatnak. Ha az első ciklus nem éri el a kívánt keménységet, az alkatrész gyakran egyszer újra hőkezelhető, de a szállítónak először értékelnie kell a mikroszerkezetet és a felület állapotát.
Hogyan ellenőrizheti a vevő, hogy az öntvényt megfelelően hőkezelték?
Kérjen hőkezelési tanúsítványt az idő-hőmérséklet diagramokkal, a keménységi eredményekkel, és ahol szükséges, a szakító- vagy ütésvizsgálati adatokkal. Megbízható szállító a kemencenaplót és a használt szabványt is meg tudja mutatni. Ha az öntvény később a megmunkálás során torzul, előfordulhat, hogy a feszültségmentesítést kihagyták vagy lerövidítették.
A megfelelő hőkezelés megvalósításának legköltséghatékonyabb módja egy öntvényszállító kiválasztása, aki a teljes hőkezelési kört vezérli, beleértve a rögzítést, a tételbetöltést és az ellenőrzést. A Xinghua Jinniu Machinery Manufacturing Co., Ltd.-nél a hőkezelés ugyanannak a minőségbiztosítási rendszernek a része, mint az olvasztás, öntés és kikészítés, így a ciklus, a szerszámok és az ellenőrzési adatok egy fedél alatt maradnak.